
Стыковые сварочные аппараты для ПНД труб: виды, устройство, как выбрать и как правильно варить
Полиэтиленовые трубы низкого давления (ПНД) давно вытеснили металл в водоснабжении, газоснабжении, канализации и ирригации. Они не ржавеют, служат до 50 лет и более, устойчивы к химии и выдерживают замерзание воды. Но все эти преимущества проявляются только при одном условии: соединения должны быть выполнены качественно. Именно для этого и нужен стыковой сварочный аппарат.
В статье разберём, как устроены такие аппараты, какие бывают, на что смотреть при покупке и как соблюдать технологию, чтобы шов был прочнее самой трубы.
Что такое стыковая сварка ПНД труб
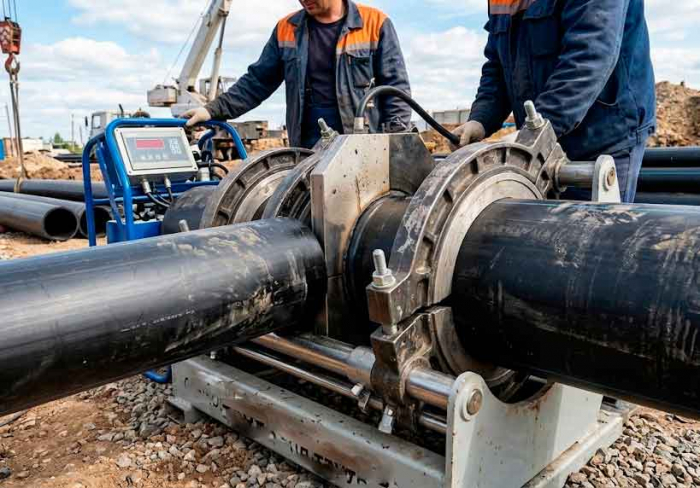
Стыковая сварка (сварка нагретым инструментом встык) — способ соединения, при котором торцы двух труб оплавляют на нагревательном элементе, а затем плотно прижимают друг к другу. Полиэтилен в зоне контакта переходит в вязкотекучее состояние, молекулярные цепи обеих труб перемешиваются, и после остывания получается монолитное соединение без дополнительных материалов.
Главные преимущества метода:
- прочность шва равна прочности трубы или близка к ней;
- не нужны муфты и фитинги, а значит, нет лишних мест протечек;
- низкая стоимость соединения: расходуется только электроэнергия;
- подходит для труб диаметром от 20 мм до 1600 мм и выше;
- шов не требует обслуживания на протяжении всего срока эксплуатации.
Ограничение одно: стыковая сварка применяется для труб с одинаковой толщиной стенки и из одного типа полиэтилена (например, ПЭ 100 с ПЭ 100). Если стенки разные или труба короткая и неудобная в зажиме, используют электромуфтовую сварку.
Из чего состоит стыковой сварочный аппарат
Независимо от размера и цены, все стыковые сварочные аппараты имеют схожую конструкцию.
Центратор (станина с зажимами). Это основа аппарата. Он удерживает трубы строго соосно и позволяет двигать их навстречу друг другу. Зажимы фиксируют трубу, а вкладыши (редукционные кольца) позволяют работать с разными диаметрами на одной станине.
Торцеватель (фрезер). Устройство для подготовки торцов. Две вращающиеся фрезы снимают тонкий слой полиэтилена с обеих труб одновременно, делая торцы идеально ровными и параллельными. Без торцовки качественный шов получить невозможно.
Нагревательный элемент (плита). Диск с тефлоновым антипригарным покрытием. Он нагревается до 200-220 °C и оплавляет торцы труб. Точность поддержания температуры критична: перегрев ухудшает структуру материала, недогрев не даёт нужной диффузии.
Привод. Может быть ручным (для малых диаметров), механическим или гидравлическим. Гидравлика создаёт необходимое давление при сварке труб большого сечения и позволяет точно его контролировать.
Блок управления. В простых моделях это терморегулятор, в продвинутых — полноценный контроллер, который ведёт цикл сварки по заданной программе и записывает данные.
Подставки и опоры. Для крупных диаметров нужны роликовые опоры, чтобы трубы не провисали и не создавали перекос.
Виды стыковых сварочных аппаратов
По степени автоматизации
Ручные. Давление создаётся мускульной силой оператора. Применяются для труб диаметром до 110-160 мм. Лёгкие, недорогие, подходят для частного строительства, дачного водопровода, мелких бригад. Минус — сложно точно выдержать давление, поэтому многое зависит от опыта сварщика.
Механические. Усилие передаётся через редуктор или винтовую передачу. Точнее ручных, но по-прежнему ограничены диаметрами до 200-250 мм.
Гидравлические. Давление создаёт гидростанция, а контролирует манометр. Это стандарт для диаметров от 160 мм и выше. Именно такие аппараты используют при прокладке магистральных водопроводов и газопроводов.
С ЧПУ (автоматические). Самый высокий класс. Контроллер сам ведёт все этапы цикла: нагрев, оплавление, технологическую паузу, сварку и охлаждение. Параметры записываются в память или выводятся на печать, что необходимо для объектов с обязательным контролем качества, например газовых сетей.
По диапазону диаметров
| Малый | 20-110 мм | Дачный водопровод, поливочные системы |
| Средний | 63-250 мм | Внутриквартальные сети, канализация |
| Крупный | 160-630 мм | Магистральные сети, газопроводы |
| Промышленный | 500-1600 мм | Коллекторы, крупные трубопроводы |
По условиям эксплуатации
Есть аппараты для работы в траншее, на открытой площадке и в цеху. Для полевых условий выбирайте компактные модели, которые можно разобрать и перевезти на легковом автомобиле или прицепе.
Как выбрать стыковой сварочный аппарат для ПНД труб
1. Определите диапазон диаметров
Это главный критерий. Покупать нужно аппарат, у которого рабочий диапазон перекрывает ваши типовые задачи с небольшим запасом. Если планируете варить трубы 63-160 мм, берите аппарат с диапазоном 63-200 мм или шире. Экономия на диапазоне оборачивается необходимостью покупать второй аппарат.
2. Оцените мощность нагревателя
Мощность плиты определяет скорость нагрева и стабильность температуры. Для труб малого диаметра достаточно 800-1500 Вт, для крупных нужны плиты от 5 до 20 кВт и выше. Недостаточная мощность приводит к потере температуры при контакте с холодной трубой, особенно на ветру и в мороз.
3. Проверьте точность поддержания температуры
Хороший терморегулятор держит отклонение не более ±5-7 °C. Обратите внимание на качество тефлонового покрытия плиты: оно изнашивается, и его нужно периодически менять.
4. Определитесь с типом привода
- до 110 мм — достаточно ручного аппарата;
- 110-250 мм — механический или малогабаритный гидравлический;
- от 250 мм — только гидравлика;
- при требовании протоколов качества — аппарат с ЧПУ и памятью.
5. Обратите внимание на комплектацию
В базовый комплект обычно входят центратор, торцеватель, нагревательная плита, подставка под плиту и торцеватель. Уточните, идут ли в комплекте вкладыши для разных диаметров, гидростанция, транспортные кейсы. Недостающие вкладыши придётся докупать отдельно, и это ощутимая сумма.
6. Учитывайте питание
Малые аппараты работают от сети 220 В. Средние и крупные требуют 380 В, а на удалённых объектах — дизельного или бензинового генератора. Заранее посчитайте суммарную мощность: нагреватель, торцеватель и гидростанция потребляют одновременно.
7. Выбирайте производителя и сервис
На российском рынке представлены российские, турецкие, китайские и европейские производители. Важно, чтобы были доступны запасные части (нагреватели, фрезы, тефлоновые чехлы, уплотнения гидравлики) и сервисная поддержка. Аппарат, который простаивает из-за ожидания запчасти, быстро теряет всю экономию.
Технология стыковой сварки ПНД труб: пошаговый процесс
Сварка выполняется по ГОСТ Р ИСО 21307, СП 40-102-2000 и другим нормативам. Параметры зависят от толщины стенки и марки полиэтилена, поэтому всегда сверяйтесь с таблицей для вашего аппарата.
Шаг 1. Подготовка. Установите аппарат на ровную поверхность, защитите зону сварки от ветра, дождя и пыли. Температура окружающей среды не должна быть ниже -15 °C, а при работе в холод нужен тент или палатка.
Шаг 2. Закрепление труб. Уложите трубы в зажимы центратора и зафиксируйте. Торцы должны выступать на расстояние, достаточное для установки торцевателя. Для длинных труб используйте роликовые опоры.
Шаг 3. Торцовка. Установите торцеватель между трубами, включите и сведите трубы. Снимайте материал до появления сплошной непрерывной стружки с обеих сторон. После торцовки уберите стружку, не прикасаясь руками к торцам.
Шаг 4. Проверка соосности и зазора. Сведите трубы без нагревателя. Смещение кромок (перекос) не должно превышать 10% от толщины стенки, зазор между торцами не должен быть больше 0,3-0,5 мм в зависимости от диаметра. Если смещение больше, подтяните зажимы или выровняйте трубы.
Шаг 5. Нагрев и оплавление. Установите нагреватель с температурой 210 °C ± 10 °C между торцами и прижмите с заданным давлением. Держите, пока на торцах не образуется валик расплава нужной высоты.
Шаг 6. Нагрев без давления (прогрев). Снизьте давление практически до нуля и выдержите время, указанное в таблице для вашей толщины стенки. Полиэтилен прогревается на глубину.
Шаг 7. Смена инструмента. Быстро уберите нагреватель и сведите трубы. Время перехода строго ограничено: чем толще стенка, тем больше допустимая пауза, но обычно это несколько секунд. Затягивание приводит к остыванию поверхности и непровару.
Шаг 8. Сварка под давлением. Плавно доведите давление до рабочего значения и удерживайте. Нарастание давления должно быть плавным, а не рывком.
Шаг 9. Охлаждение. Не снимайте давление и не трогайте стык, пока он полностью не остынет. Время охлаждения зависит от толщины стенки и может составлять от нескольких минут до часа и более. Нельзя ускорять охлаждение водой или обдувом.
Шаг 10. Визуальный контроль. Изучите грат (наплыв по периметру шва). Он должен быть ровным, симметричным, одинаковым по размеру с обеих сторон и без трещин и пор. Асимметрия грата сигнализирует о перекосе или разной температуре торцов.
Типичные ошибки при сварке ПНД труб
Уход за аппаратом и безопасность
Регулярное обслуживание продлевает срок службы оборудования:
- проверяйте целостность тефлонового покрытия нагревателя и заменяйте его при царапинах;
- затачивайте или меняйте ножи торцевателя по мере износа;
- следите за уровнем масла и герметичностью шлангов в гидравлических моделях;
- периодически проверяйте манометры на точность;
- храните аппарат в сухом месте, в кейсе или под чехлом.
Что касается безопасности: плита нагревается выше 200 °C, поэтому работайте в термостойких перчатках, не оставляйте включённый нагреватель без присмотра и помните об ожогах при смене инструмента. Работы с электрооборудованием на открытом воздухе требуют заземления и УЗО.
Сколько стоит стыковой сварочный аппарат
Ориентировочные диапазоны цен на рынке:
- ручные аппараты для труб до 110-125 мм: от 30 до 80 тысяч рублей;
- механические и малые гидравлические до 200-250 мм: от 100 до 300 тысяч рублей;
- гидравлические для диаметров до 630 мм: от 400 тысяч до 1,5 млн рублей;
- аппараты с ЧПУ и протоколированием: от 1 млн рублей и выше;
- промышленные установки для труб 1000 мм и больше: несколько миллионов рублей.
Для разовых работ разумнее арендовать аппарат или заказать услугу сварки у специалистов. Покупка окупается, если вы выполняете регулярные заказы или монтируете большие объёмы труб.
Когда стыковая сварка не подходит
Есть ситуации, когда лучше выбрать другую технологию:
- Электромуфтовая сварка — для ремонта в траншее, где нет места для центратора, для труб с разной толщиной стенки и для соединения с фитингами.
- Раструбная сварка — для труб малого диаметра (до 110 мм) и фасонных частей.
- Механические фитинги (компрессионные) — для временных систем и садового полива.
Грамотные монтажники комбинируют методы: магистраль сваривают встык, а врезки и ремонтные соединения делают электромуфтами.
Выводы
Стыковой сварочный аппарат — основной инструмент для надёжного соединения ПНД труб. Правильный выбор зависит от диаметра труб, объёма работ и требований к качеству. Для дачи и частного хозяйства хватит ручного аппарата, для коммунальных сетей понадобится гидравлика, а для газопроводов — аппарат с протоколированием.
Но даже лучший аппарат не гарантирует результат без соблюдения технологии: чистые торцы, точная температура, правильное время смены инструмента и полное охлаждение под давлением. Следуйте таблицам параметров, контролируйте каждый шов и не экономьте на подготовке, и соединение прослужит десятилетия.
Часто задаваемые вопросы
Можно ли варить ПНД трубы встык в домашних условиях?
Да, для труб малого диаметра существуют компактные ручные аппараты, которые подходят для частного использования.
Какая температура нужна для сварки ПНД труб?
Стандартная температура нагревателя составляет около 210 °C с допуском ±10 °C. Точное значение зависит от марки полиэтилена и толщины стенки.
Чем стыковая сварка лучше электромуфтовой?
Она дешевле, так как не требует дорогих муфт, и даёт более прочный монолитный шов. Электромуфты удобнее в стеснённых условиях и для разнотолщинных труб.
Какой минимальный диаметр для стыковой сварки?
Технически можно варить трубы от 20-25 мм, но для малых диаметров чаще применяют раструбную сварку как более простую.
Нужно ли обучение для работы на аппарате?
Для частных нужд достаточно изучить инструкцию и потренироваться на обрезках. Для работы на газопроводах и ответственных объектах необходима аттестация сварщика.
Источник: sam-stroitel.com